
电机自动化设备方案提供商
汽车电机装配完成之后,到底要不要再设一道吸尘工位?
这个问题,工艺工程师和产线规划的人经常意见不一。有人觉得装配完了就该直接进终检,吸尘是多余动作;也有人坚持合装之后、终检之前必须吸一遍。
理由很简单:装配过程中,总会有些东西落进去。
落进去的是什么?
金属粉末、漆包线碎屑、拧紧和压装时磨下来的微粒。
机体一合上,这些颗粒就被封在内部,再也拿不出来。
所以这个问题真正该问的,不是“有没有必要”,而是:产线里的粉尘,有没有一道工序负责把它拦住?
装配本身,就是最大的再污染源。
压装、拧紧、焊接、去毛刺、部件摩擦,这些装配动作会持续生成新的金属微粒和非金属碎屑。
如果只控制来料清洁度,却不在装配完成后设置拦截点,等于把装配过程中新生成的污染物直接封进电机内部。来料清洗解决的是“零件进厂时的状态”,装配后吸尘解决的是“装配动作新生成的颗粒”和“暴露期间沉降的颗粒”,两者不能互相替代。
一、不吸的代价,集中在四类失效上
1)轴承:颗粒进入滚道,异响、寿命衰减,NVH 一次通过率下降 ;
2)绕组:导电颗粒在高压下引发绝缘击穿、短路,这是电机失效里最危险的一类;
3)传感器与线束端:粉尘堆积造成数值偏移、点胶通道堵塞;
4)客户审核:VDA 19.1、 VDA 19.2 对装配环节的颗粒污染有明确要求,主机厂审核不达标,直接影响供货资格。
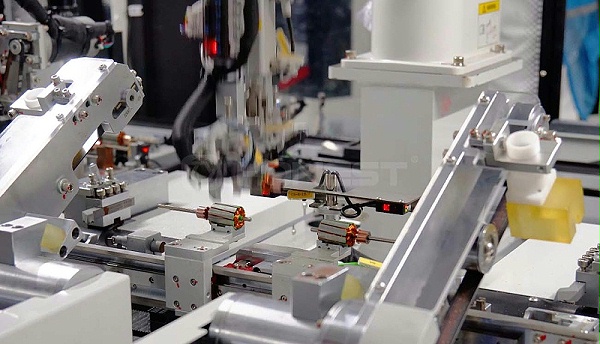
算下来,一台电机的返修成本,往往抵得上一个吸尘工位的长期投入。
二、关键不是吸不吸,而是怎么吸
位置:合装前预除尘、终检前终除尘,和检测工位联动。
方式:负压吸尘、吹吸结合、离子风除静电,按电机类型和粉尘特性选。
参数:吸尘时长、风量、覆盖率要能设定、能记录、能追溯。
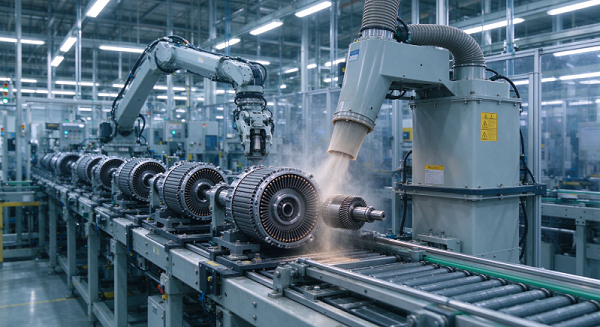
行业里头部电驱产线已经要求来料目检后吹气不少于 3 秒,还用 AI 盯着执行。
吸尘正在从经验动作变成受控参数。
三、上法有两种,看你的产线情况
1)单机吸尘站:老线改造、高粉尘工序后加装,投入轻、见效快。
2)整线集成工位:新线规划时把吸尘工位做进节拍和布局,不拖节拍、不加人工。
吸尘工位不是买台吸尘器那么简单,它要和节拍、良率放在一起设计。这也是设备方案商真正能提供价值的地方。
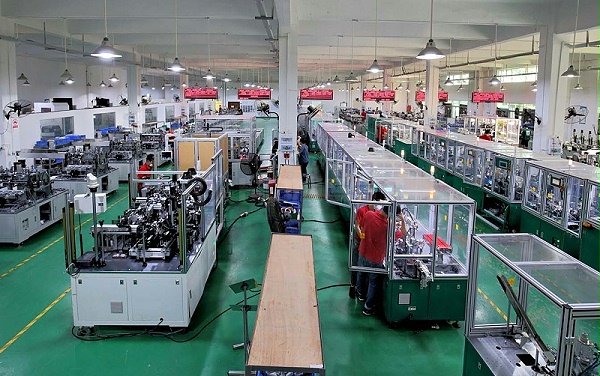
作为专注电机自动化装配设备近 20 年的方案商,合利士做整线规划时,会把吸尘工位的三件事一起算清楚:放在哪个环节不拖节拍、除尘覆盖率能否满足客户的清洁度要求、吸尘动作能否被记录和追溯。
老线可以加装单机吸尘站快速补短板,新线则直接做进整线交钥匙方案。你的产线适合哪种上法,带着布局图和工艺要求来聊,答案会更具体。
下次讨论吸尘有没有必要,可以先问自己五个问题:
1.装配完成后有没有对机体内腔做清洁度检查?
2.来料和工序产生的颗粒,有没有明确的拦截工位?
3.吸尘是人工吹扫还是设备化吸尘?
4.时长、风量、覆盖率有没有记录?
5.终检前有没有二次除尘联动?
如果答案里有“没有”,缺的可能不是一个工位,而是一道工序。