
电机自动化设备方案提供商
无框力矩电机没有机壳,定子直接嵌进产品结构件,气隙只有十几微米。这种 "无框" 设计给机器人关节、直驱转台省了空间,但也把一道难题甩给了产线: 定子怎么 "定 " 在壳体上?
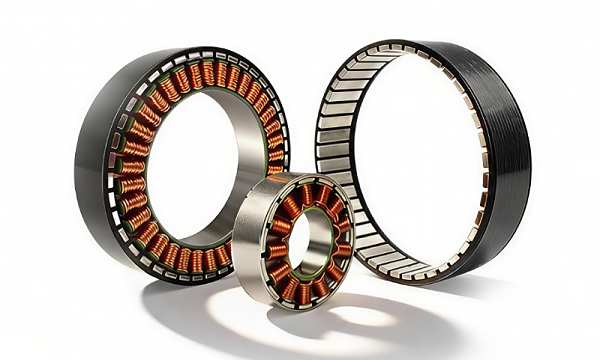
很多工厂的现状是:热套靠师傅手感调温度,注胶靠工人经验控胶量,压环靠扳手一圈圈拧。打样阶段能凑合,一旦上了量,良率波动、一致性差、返工率高,全冒出来了。
其实定子固定就那么几种方式,每种方式对应的装配难点和设备需求完全不同。
01 胶接固定
在壳体内孔与定子外圆之间预留受控胶层,靠结构胶固定,同时传递载荷和热。优点是对壳体材料兼容性好、不产生压入毛刺、对温差工况友好,也是批量生产最容易复制的工艺。工程上通常开环形胶槽,覆盖定子叠长的 50%– 75% ,胶层薄而连续。
装配难点在胶量一致性和气泡控制,壳体升温、真空注胶、固化炉温曲线,哪一环没控好,胶层就是隐性不良。
02 轴向压板 / 夹紧环
定子靠定位台阶就位,再由压环或夹块从轴向压紧。可拆卸、不依赖胶老化、返修友好。但压环必须压在定子裸钢区域,不能压绕组;螺钉预紧力和压环刚度要校核,否则局部翘曲。
装配难点在螺栓拧紧顺序和扭矩一致性,靠扳手一圈圈拧,长期振动必松,多轴伺服定扭矩拧紧才是批量靠谱做法。
03 轻过盈 + 胶接
先用轻过盈完成外圆初始定位,再靠胶层承担长期抗松动和热循环载荷。关键不在过盈越大越好,而在过盈受控,过大伤叠片和绝缘,过小装配一致性差。
这是复合工艺,热套工位和注胶工位要顺序衔接,流转过程中不能移位,需要整线追溯。
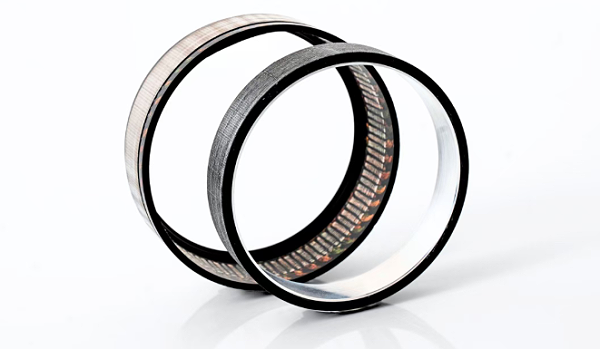
04 纯压入固定
结构简单、零件少、节拍快。但壳体内孔毛刺会伤绝缘,压装方向偏了叠片开裂,热膨胀系数不匹配时冷热循环后界面应力变化大,后期几乎不可维护。
装配难点在压装同轴度和力位移监控,歪斜、卡滞、异常摩擦,必须当场从曲线上识别出来。
05 热套固定
通过加热壳体形成暂时装配间隙,装配力比硬压入柔和。但热套不自动等于更安全,壳体与定子材料热膨胀差异处理不好,长期稳定性照样出问题。更稳妥的做法是轻过盈基础上再叠加胶接。
装配难点在温度闭环和冷却复测,加热温度超了伤漆膜,冷却后不测同心度等于白装。
06 穿片螺栓
穿过叠片打螺栓,会引入额外损耗发热,定子叠片也不是理想螺栓承载体,还会破坏电磁截面。除非电机本体就是按螺栓固装专门设计的,否则不建议。
6 种方式没有绝对优劣,选型是产品设计阶段的判断。但不管你的产品选哪种固定方式,定子和转子气隙只有十几微米,手工装配的一致性,在这个精度面前根本兜不住。
胶接要控胶量和气泡,热套要控温度和压装力,压板要控扭矩顺序…… 每道工序背后,都是参数配方化、力位移监控、数据追溯这些自动化能力在兜底。
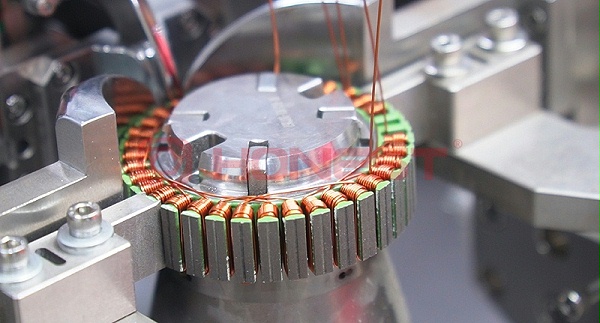
合利士做了 20 年电机自动化装配,无框力矩电机定子装配整线覆盖热套、真空灌胶、压装拧紧、视觉检测全工位。
无论你的无框力矩电机定子装配用哪种固定方式,都欢迎带着产品工艺和量产节拍过来,让我们帮你评估装配难点。