
电机自动化设备方案提供商
电机性能好不好,根源藏在绕组。绕线作为电机制造里最核心的装配工艺,直接决定电机内阻、磁动势、温升、噪音、效率和长期运行稳定性。
很多电机企业采购在选型自动化绕线机时,容易把它当成普通配套设备,只对比价格、空转速度,忽略绕线工艺对电机的决定性影响。
其实绕组相当于电机的 “心脏”。
电机依靠通电绕组产生磁场输出动力,电气性能基本由绕组决定:匝数、线径、排线、张力的一致性,直接影响空载电流与温升。
张力过大容易拉细漆包线,形成隐性线伤;张力不足,线圈松散,浸漆后容易形变发热。同时,电机产线大部分不良问题都来源于绕线工序,破皮、错匝、跨槽等很多属于隐性缺陷,流入终端会造成电机提前烧毁。
尤其汽车 EPS 电机、无框力矩电机、轴向磁通电机等高端品类,绕线容错空间极小,工艺不稳,再好的电机设计也无法顺利量产。
所以,选型绕线机,核心判断标准不是速度,而是设备能不能稳定落地你的绕组工艺要求。
首先重点看张力控制系统,这是防线伤的关键。
漆包线对张力波动十分敏感,合利士自研绕线机设备搭载伺服恒张力控制系统,针对细导线、扁线场景持续迭代,降低漆膜损伤风险。其次是排线与定位精度,伺服联动结构保障排线整齐,避免叠线、乱槽,稳定达成设计槽满率,减少局部过热隐患。
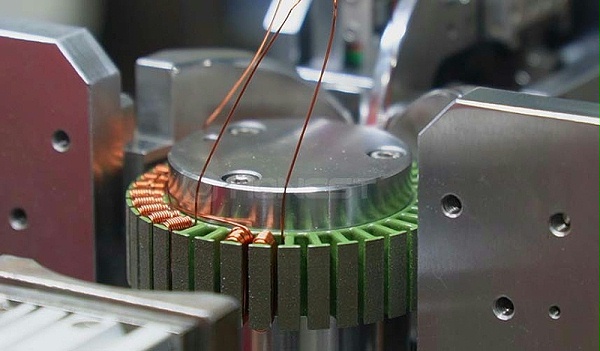
很多低价设备空转节拍好看,但量产一段时间排线漂移、良率下滑,后续返工成本远高于设备差价。
再者要关注柔性换型能力。多品种定子共线生产场景下,工装快换、参数一键调用能力十分重要。所以绕线机设备需采用模块化设计,兼顾大批量量产和小批量换型需求。
另外,绕线属于核心工序,建议优先选配匝数、张力实时监控与数据追溯功能,方便不良反向溯源。同时要重视厂商的工艺服务能力,绕线设备到货只是起点,试样验证、工装开发、参数调试,都需要供应商懂绕组工艺。
只卖设备、不懂工艺的厂家,遇到耐压不良、线伤问题很难快速解决。
除此之外,选型也要避开几个误区:不要单纯比价选择低价机型,不要只看空转速度忽略量产有效产能,更不要孤立看待绕线单机,要提前匹配后端工序。
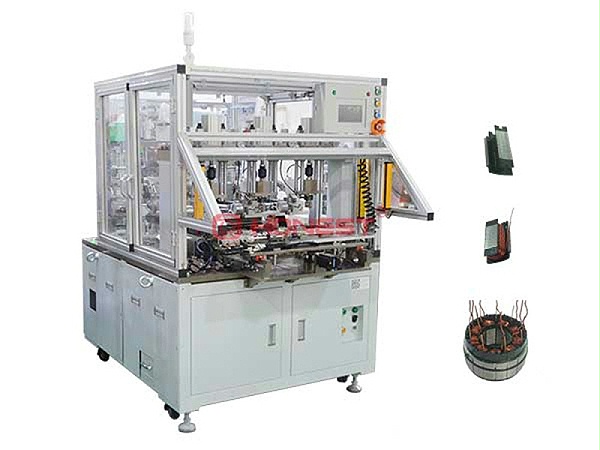
可以根据自身规模选择方案:产品单一、小批量生产选单机;需要防错追溯选用集成绕线工站;新产线规划,可选择包含绕线工序的定子整线交钥匙方案。
绕线守住了电机性能的底线,绕线机选对,电机良率与一致性才有保障。合利士以自研绕线机设备为起点,可提供电机定子、转子的绕线单机、工站、整线等多种交钥匙方案。如果您正在选型电机自动化绕线设备, 欢迎评论区扣1 ,进一步与专业技术工程师1 对 1交流。