
电机自动化设备方案提供商
在新能源扁线电机开发过程中,槽满率是衡量绕组设计、决定功率密度的核心指标。不少研发工程师会形成固有认知:扁线本身具备槽满率优势,指标越高,电机效率、扭矩表现就越好。
于是在方案设计阶段一味冲高槽满率,等到进入装配量产环节,却接连出现导线损伤、焊接不良、绝缘失效、良率持续走低等问题。
实际上,新能源扁线电机的槽满率并不是越高越好,需要在性能目标、绝缘可靠性与量产装配工艺之间找到最优平衡点,而专业的自动化装备方案,是高槽满率扁线定子落地量产的重要支撑。
简单来说,槽满率指定子槽内导体总截面积,与扣除绝缘后的槽内有效截面积之比。我们需要区分理论仿真槽满率和装配后的实际槽满率:图纸仿真是理想状态,而扁线插入、整形、压紧过程中,绝缘件挤压变形、导体排布偏移,都会改变真实槽满率。
对比圆线电机普遍 55%~65% 的区间,扁线电机凭借矩形导线结构,常规量产槽满率可达 70%~75% ,若继续向上突破,装配工艺难度和不良风险会急剧上升。
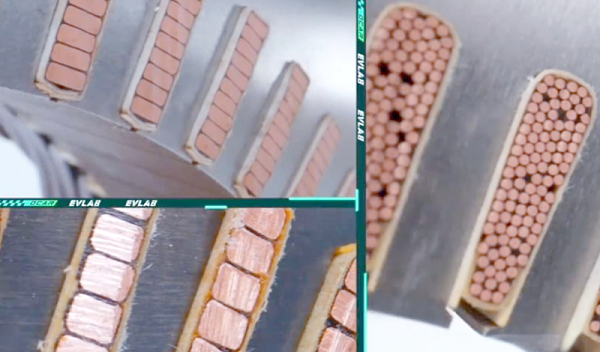
高槽满率给扁线电机带来的收益十分突出。同等定子尺寸下,导体占比提升能够有效降低铜损耗,改善温升特性,提升功率密度。
在新能源汽车空间紧凑、轻量化的需求下,高槽满率方案可以缩小电机体积、减轻重量,同时优化电机高效区间,帮助整车更好地达成能耗目标,这也是扁线电机成为主驱方案的关键原因。
但槽满率盲目拉满,扁线装配工序的各类隐患会集中暴露。
1)槽内预留间隙不足,发卡导线插入定子槽时,极易剐蹭槽绝缘,造成绝缘破损;
2)槽内空间紧张,导体排布容错空间极小,极易出现偏位、挤压;
后续扭线、端部整形工序,导线受到的应力大幅增加,容易出现导体变形、镀层损伤,给激光焊接埋下虚焊、炸点隐患。同时,槽内过于拥挤会导致绝缘胶、浸渍漆渗透不充分,内部留存空隙气泡。
新能源车辆长期面临高低温交替、持续振动的工况,薄弱位置会加速绝缘老化,直接缩短电机使用寿命。
除此之外,超高槽满率对来料一致性要求苛刻。硅钢叠片公差、绝缘纸厚度、扁线镀层尺寸的微小波动,都会放大装配偏差,造成批次一致性差,拖慢产线节拍,返工、报废成本快速上涨,最后抵消高功率密度带来的收益。
槽满率的上限,从来不由仿真软件定义,而是由工装精度、自动化装配设备、在线检测能力共同决定。
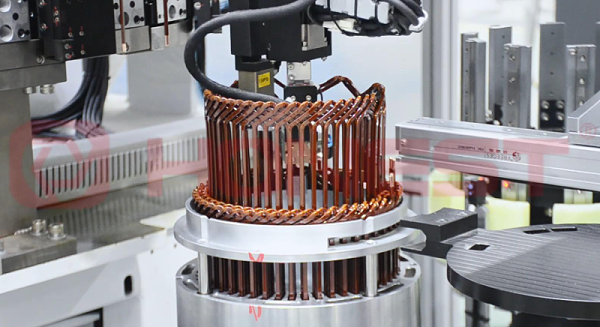
合利士深耕电机自动化装配近 20 年,针对新能源扁线定子高槽满率量产痛点,提供发卡成型、插线、扭线、激光焊接、端部整形、匝间耐压检测一体化自动化解决方案。
精准的夹持导向机构控制插线力度,减少绝缘刮伤;可控的扭线工艺均匀释放绕组应力,搭配工位在线检测,提前拦截绝缘缺陷与焊接不良,让 70%+ 高槽满率扁线定子实现稳定量产。
总而言之,槽满率是释放扁线电机性能的关键抓手,但绝非越高越好。高功率密度是新能源电机的发展方向,高槽满率方案必须前置同步工艺开发与自动化产线验证,依靠适配的工装设备管控装配风险,兼顾性能指标与车载严苛工况下的长期可靠性,才是成熟稳定的量产思路。