
电机自动化设备方案提供商
不少客户带着电机工艺来,都会有这样的疑问:无刷电机的绕组铜线是不是越粗越好绕?也有人觉得细线质地柔软、弯折轻松,加工起来会更简单。
但落地到定子绕线、下线、整形的实际产线后会发现,不存在绝对更好绕的铜线,粗线和细线只是绕制痛点各不相同。
线伤、断线、翘线、叠绕等不良问题两类线材都会遇到,只是高发场景和风险点完全不一样。
细漆包线本身线材柔软,折弯成型门槛低,多用于小型关节电机、小功率电机绕组;粗漆包线刚性更强、载流能力突出,是汽车电机、大功率轴向磁通电机的常用选择。
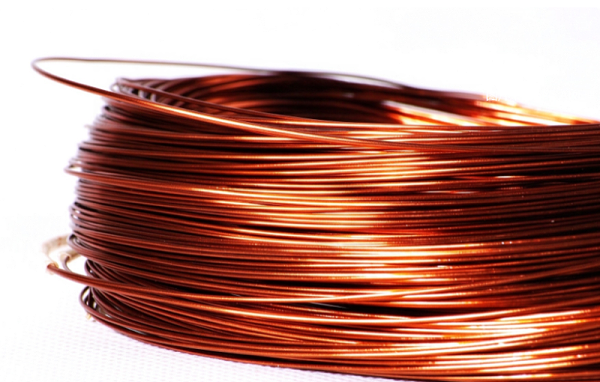
线材本身的软硬差异,直接成了它们在绕组装配中截然不同的加工难点。
看着好弯折的细线,其实十分 “脆弱”。
细线的漆膜厚度薄,对张力变化极其敏感。绕线过程中张力稍微偏大,就容易把线材拉细、划破漆膜,形成隐性线伤,埋下匝间短路隐患。高速绕制时,细线容易发生滑移,很难控制排线整齐,叠线问题频发;
尤其在转角、过线模等应力集中位置,也极易直接断线。一旦参数调试不到位,良率很容易出现大幅波动。
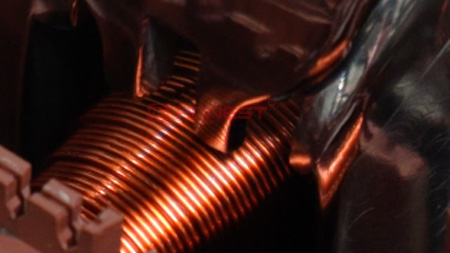
而结实耐拉扯的粗铜线,难点主要在于自身刚性带来的回弹。
粗线绕制完成后回弹力量强,容易出现翘线、散线,绕组很难贴合定子槽型。线材硬度高,经过过线孔、治具棱角时,很容易被尖角刮蹭漆膜,同样会产生线伤。
到下线、整形工序时阻力更大,强行整形挤压也会损伤漆膜,同时粗线对导向模具磨损更快,量产一段时间后不良率会逐步上升。
简单来说,细线的核心风险是张力失控、破皮断线;粗线的核心困扰是回弹翘线、剐蹭伤线。如果用同一套设备参数、同一套治具去生产两种线径,很难长期维持稳定良率。
针对不同线径绕组的差异化痛点,合利士以自主研发绕线机起步,并依托多年电机自动化装配项目沉淀,在精密自动绕线机设备上形成了成套的品控管控方案。
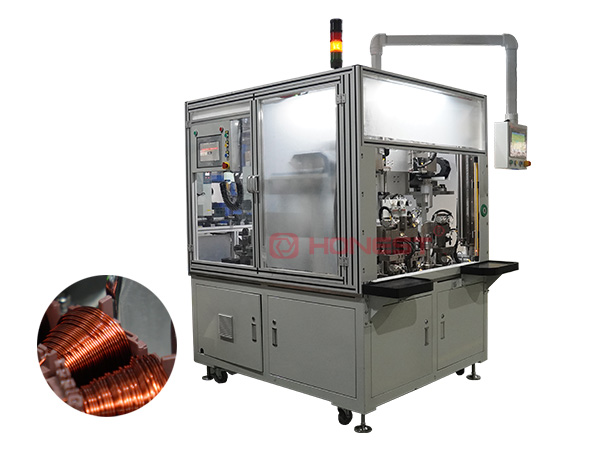
我们搭载自适应张力控制系统,并采用圆弧化、模块化导向过线结构,消除尖角刮擦,不同线径可快速更换适配导模,从源头降低线伤风险。
在排线与后段工序上,伺服排线算法针对性适配,搭配线伤监测、排线视觉在线检测,不管粗线细线,不良都能实时预警拦截。设备支持跨线径快速换型,满足客户多规格电机共线生产需求。
从小型关节模组电机,到汽车电机、轴向磁通电机,绕组线径跨度很大,很多企业都会面临多型号混产、换线即掉良率的难题。合利士深耕电机非标自动化装备近 20 年,可提供定子绕线、下线、整形、检测一体化工站与整线解决方案。
项目前期可介入工艺评估,结合线材规格、定子槽型、节拍和良率目标定制治具与工艺参数。
如果你产线正被细线断线、粗线翘线、绕组线伤等问题困扰,或是有多线型共线生产规划,欢迎对接工艺评估。