
电机自动化设备方案提供商
无框力矩电机没有机壳,定子靠热装直接 "抱" 进部件,它是人形 机器人关节、直驱转台的 "核心零部件"。
很多产线的判定标准就是 "压进去了、到位了",但有的定子用着用着松动、扭矩波动,甚至烧机。同样是 " 装进去了",为什么结果天差地别?
问题就出在:把 "装进去" 当成了 " 装好了 "。
热装原理一句话解释就是:加热定子让它膨胀,趁热压进机壳,冷却收缩后紧紧 "抱" 住。
而无框力矩电机因没有外壳兜底,定子与机壳之间的 "抱紧力" 就是可传递扭矩的前提,抱不住,扭矩就丢了。
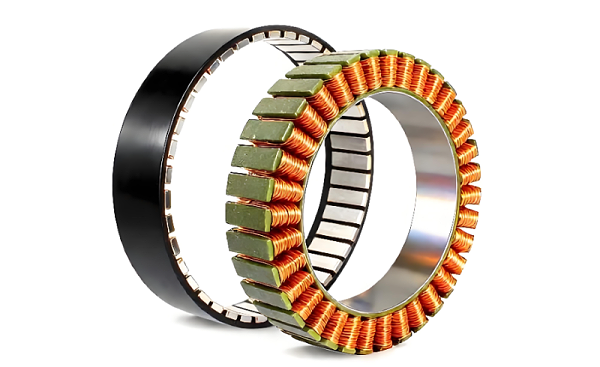
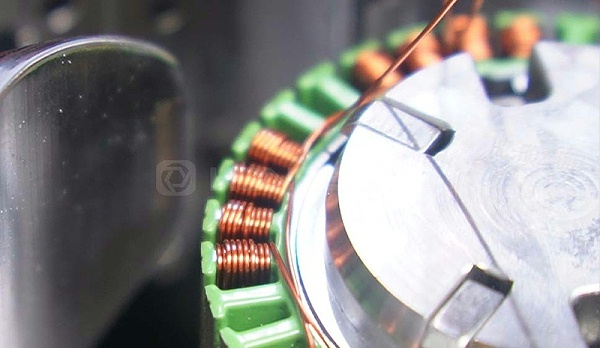
而且冷压硬压会刮伤铁芯边缘和漆膜,还记得上一篇讲的线伤吗?硬压正是线伤的来源之一。
为什么不能只看 "装进去了"?三个盲区,到位信号看不见:
第一,松紧不对。抱得太松,发热后定子会松动、滑转;抱得太紧,铁芯被压变形,磁路破坏。
第二,温度不对。加热不够,定子没胀到位;加热过头,绕组漆膜被烤伤,绝缘寿命悄悄缩短。
第三,压歪了。定子斜着压进去,擦伤、卡滞、同轴度被破坏。到位传感器照样亮,损伤却留在了零件上。
一句话:热装的合格证,不在 "装没装进去",在 "装的过程数据"。
怎么判定才算合格?凑齐四样过程数据:
1.过盈量配方:不同型号、不同机壳材质(铝壳钢壳膨胀系数都不同)各有参数;
2.加热温度曲线:升到多少度、保温多久全程有数;
3.压装力 - 位移曲线:歪斜卡滞一眼识别;
4.冷却后复测:冷态过盈是否保持、圆度同轴是否达标,才算真合格;
无框力矩电机型号多、批量小、机壳材质杂,换型频繁,热装参数一旦漂移,"装进去" 就会骗人,这正是合利士做非标定制设备时重点解决的事:
一是参数配方一键调用。不同型号、机壳材质的过盈量、加热温度、压装参数做成配方,换型一键切换不漂移。
二是加热温度闭环。实时监控温度曲线,超温立即报警,漆膜绝缘不受伤。
三是力 - 位移曲线全程监控。歪斜、卡滞、异常摩擦曲线上一眼识别,可疑品当场拦截。
四是冷却后复测 + MES 追溯。冷态尺寸、同轴度复测数据全部上 MES,每台可追溯。
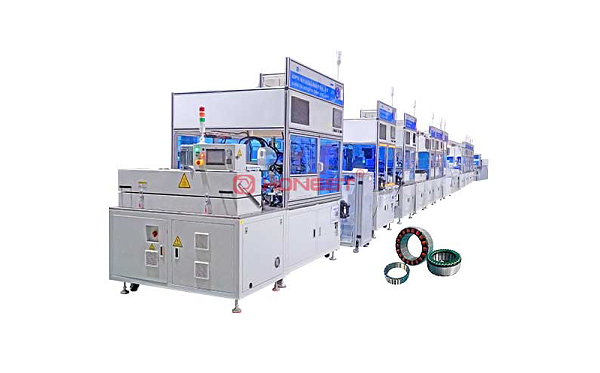
从热装、压装到复测、追溯,合利士把无框力矩电机装配线做成 " 非标定制" 的交钥匙方案,工艺漂移被固化住, " 装进去" 再也不会骗人。
无框电机没有机壳兜底,装配质量全靠这道 "抱"。装进去只是开始,抱得牢才算合格。
合利士:专注电机自动化装配设备,为汽车零部件电机企业以及人形机器人关节模组电机企业提供从绕线到检测的整线定制方案,欢迎交流。