
电机自动化设备方案提供商
常有电机厂的朋友来问:拼圆设备也上了,拼得也挺顺,怎么装机后噪音还是大、性能还是不稳?我们把退回的问题件拆开一测,发现在拼圆后的圆度上“拼得上”不代表圆度合格。
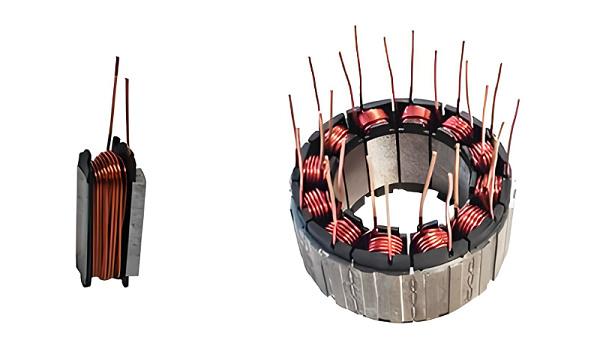
为什么要做分块定子?
为了更高的槽满率、更短的端部绕组、更顺的绕线嵌线。但定子被切成若干块后,精度不再由一副模具决定,而由拼圆工艺决定。
怎样才算拼圆合格?
别只听 "合拢声"、只看 " 目测过得去"。给你一套可落地的自查三步法,当场就能辨别:
第一步,看
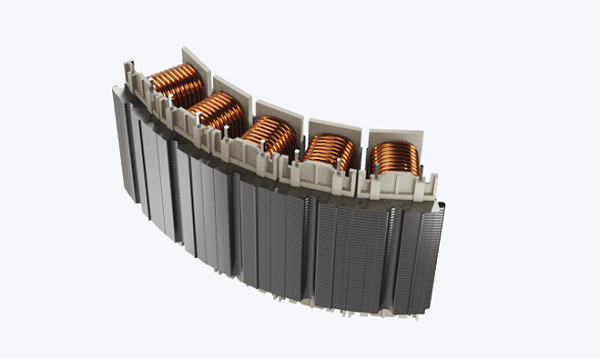
1)看接缝:各分块之间贴合是否均匀,有没有单侧缝隙、透光、台阶;
2)看齿面:各齿顶是否落在同一圆周上,用平板靠一靠,高低错位能看出一部分;
3)看轮廓:内孔整体是否 "圆顺 " ,有没有明显的椭、瘪、棱;
第二步,测
量具补眼睛的盲区:用内径量具沿圆周多方向(先 0°/90 °/180 °/270°,再补对角)测内孔直径,最大值与最小值差得越大,椭圆越明显;再用百分表对定子内孔打表、转动一整圈看径向跳动,跳动大,说明齿顶圆不齐或偏心。
第三步,验
1)装转子盘转:手感有没有周期性卡滞;
2)测空载三相电流是否平衡;
3)低速听音,有没有周期性异响、嗡鸣;
三项里只要有一项异常,基本可以回头查拼圆。
这套方法,工艺老师傅都认。但它有天花板:目检靠经验、量具抽检三五个点代表不了整圈、数据不记录就无法追溯,偶发不良照样漏进装配,客户装机才发现。
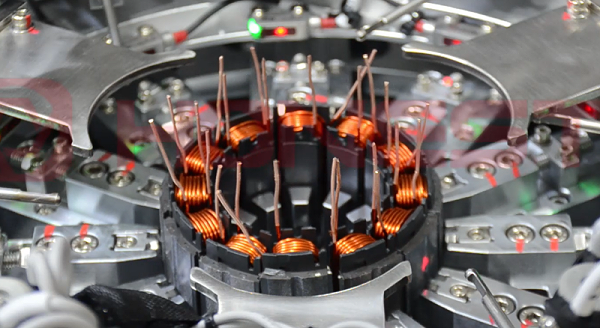
所以,真正要把 "合格" 从感觉变成标准,还得靠自动化。合利士在分块定子自动化产线上,把拼圆与在线检测做成一个闭环:工件拼完即测,圆度、同轴度、齿顶圆跳动全检一遍,超差当场判级拦截;
检测数据回传,反过来校准拼圆的夹紧力与定位基准,检测不只是把关,更是拼圆工艺的 "眼睛 " 。
传统拼圆靠 "合得上",自动化拼圆靠 " 测得准";传统靠老师傅手感,自动化靠设备加数据;传统抽检放行偶发不良,自动化全检把缺陷拦在工位内。一字之差,是良率、一致性与客户口碑的差距。
合利士专注非标定制电机自动化设备,服务 EPS 、伺服、无框力矩等分块定子电机产线,尤其擅长小批量、多品种的柔性方案。如果你也在为 " 拼得上但性能不稳 " 头疼,先拿这套三步法自查一遍; 让合格可测量、可追溯。